 简体中文
 English

客户背景
该客户是国内一家中型汽车零部件制造商,专注于生产PP/ABS塑料保险杠、格栅和装饰盖等外饰件,同时也承接铝合金轮毂的小批量喷涂工艺。其生产线采用固定式隧道烘烤炉与特定工位上的移动式红外线固化灯相结合的方式:前者用于大批量零部件的全线固化,后者则用于局部修补或对试喷部件进行固化。
原有工艺主要依赖热风循环烘箱,并辅以普通红外线灯进行局部加热。然而,这一工艺存在诸多问题:塑料基材易发生热变形,漆膜表层与底层干燥不同步,批次良品率波动较大。此外,由于烘干环节的制约,生产周期难以满足新订单的交货要求,且能耗居高不下。
核心工艺痛点
1. 热力机制缺陷:传统热风对流先加热空气,再将热量传递至工件,升温速度缓慢。不均匀的热梯度导致塑料件(尤其是薄壁保险杠部位)出现翘曲或变形;漆膜则常出现“表面已干而底层仍湿”的现象,从而引发针孔、起泡及附着力不良等缺陷。
2. 光源一致性差:第三方提供的普通红外线灯在同一批次内就存在光谱漂移与功率偏差,造成烘箱内辐照不均,批次间固化程度差异明显,良品率波动显著。
3. 设备组件不兼容:隧道烘烤炉内的加热管与移动式固化灯的灯管规格迥异,导致备件种类繁多,库存管理复杂,现场更换与维护耗时费力。
4. 响应特性与产线不匹配:传统加热元件预热时间长,难以适应间歇性上料节奏;待机状态下的持续能耗也使得单件电耗居高不下。
5. 缺乏光谱匹配验证数据:由于缺乏针对特定涂料的光谱分析报告,工艺调试只能依靠反复试喷,导致调参周期漫长。
我们的整体解决方案
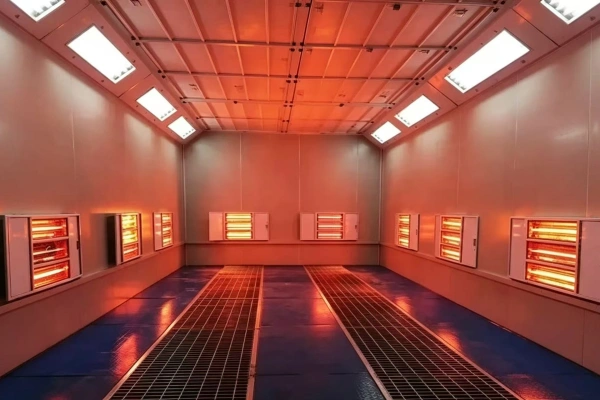
我们提供基于快中波卤素红外加热管系统的解决方案,专为汽车塑料件的喷涂与固化而设计。该方案覆盖隧道烘烤炉内部模块以及各工位使用的移动式固化灯。1. 光谱针对性选型
选用响应迅速的中波红外(MWIR)加热管(波段1.4–2.2 μm),其波长范围与汽车底色漆及清漆的吸收光谱高度契合,使辐射能量直接作用于漆膜,最大限度减少对塑料基材的间接传热,降低工件热变形风险。
2. 光学系统配置
加热管表面涂覆半反射白色石英涂层,并搭配高精度铝合金反光罩。隧道烘烤炉采用模块化矩阵布局,根据保险杠曲面特征开展辐照模拟,优化加热管间距与安装高度;移动式固化灯则采用多管模块化排布,确保局部修复区域的均匀辐照。
3. 部件标准化
隧道烘烤炉与移动式固化灯均采用同一型号系列的加热管,实现备件通用互换。严格控制单支管功率公差在±5%以内,并通过全批次光谱一致性检测,消除因光源差异导致的固化偏差。
4. 热力适配产线节拍
加热管可实现毫秒级快速启停,与生产线同步运行,无需长时间预热;系统还适应间歇性上料模式,有效降低空闲时段能耗。高温陶瓷插座与钼电极组件确保在烘烤炉的高温环境下长期稳定运行。
5. 工艺调试技术文档
随货提供光谱测试报告与功率检测报告,协助客户校准工艺参数,缩短固化工艺调试周期;同时附上模块装配图,便于设备维护与改造。
量化业务与工艺成效(聚焦技术工艺指标,适用于技术手册、招标文件及官网深度案例分析)
1. 工艺良品率提升
塑料保险杠翘曲与变形的不良品率由9.2%降至1.7%;漆膜起泡、针孔及附着力不良等缺陷的发生率从11.5%下降至2.6%,整体合格品率提升16.4个百分点。
2. 生产周期优化
漆膜有效固化时间由热风工艺的16–20分钟缩短至7–9分钟;隧道线每小时产能提升75%;使用移动式固化灯进行局部点修的固化时间缩短60%,显著提高工位吞吐效率。
3. 能耗优化
取消整机长时间预热需求,单件综合用电量降低41%;消除空闲时段持续加热造成的能源损耗,有效减轻车间变压器负荷。
4. 运维成本优化
隧道烘烤炉与移动式固化灯之间实现备件标准化,备件SKU数量减少50%;延长灯管有效使用寿命,年度备件采购成本下降44%,大幅缩减更换停机时间。
5. 工艺稳定性
严格把控光源功率与批次间光谱一致性,提升同批次工件的固化均匀性,显著降低批次间工艺波动;借助光谱报告辅助参数调整,使新工艺调试周期缩短55%。
精简版技术资料(产品详情页专业版)
应用场景:汽车塑料零部件 | 隧道烘烤炉 + 工位移动式红外固化灯
痛点:热风烘干导致塑料件变形、漆膜固化不均、批次间良品率波动及能耗偏高。
解决方案:快中波红外加热管 + 半白涂层反光模块;光谱输出与汽车涂料匹配,实现对漆膜的直接辐射加热;隧道烘烤炉与移动设备间灯管通用互换;附带光谱检测报告。
整体不良品率显著下降;
产能提升75%;
单件能耗降低41%;
备件SKU简化,工艺调试周期缩短。
